让紧实率始终保持在正确的“调”上
Michelle Ring 撰写,与辛普森合作完成
本文亦收录于 《Simple Solutions That Work》
为什么校准至关重要
当钢琴开始走音时,最初的变化往往十分细微。随着音准偏差越来越大,声音会变得愈发刺耳,更容易被察觉。有时,温度或湿度的剧烈变化,甚至孩子用力敲击琴键,都可能让钢琴突然走音。同样,铸造厂也必须定期重新校准紧实率控制器,以确保其能够准确测量型砂。如果控制器的校准值开始发生漂移,系统就可能错误地添加水或黏土,从而造成砂型性能不稳定并产生铸件缺陷。正如调音能够让钢琴保持正确的音准一样,重新校准紧实率控制器可以将混碾过程的波动降至最低,并避免潮模砂性能出现大幅波动。否则,整个生产过程很快就可能“失去和谐”。
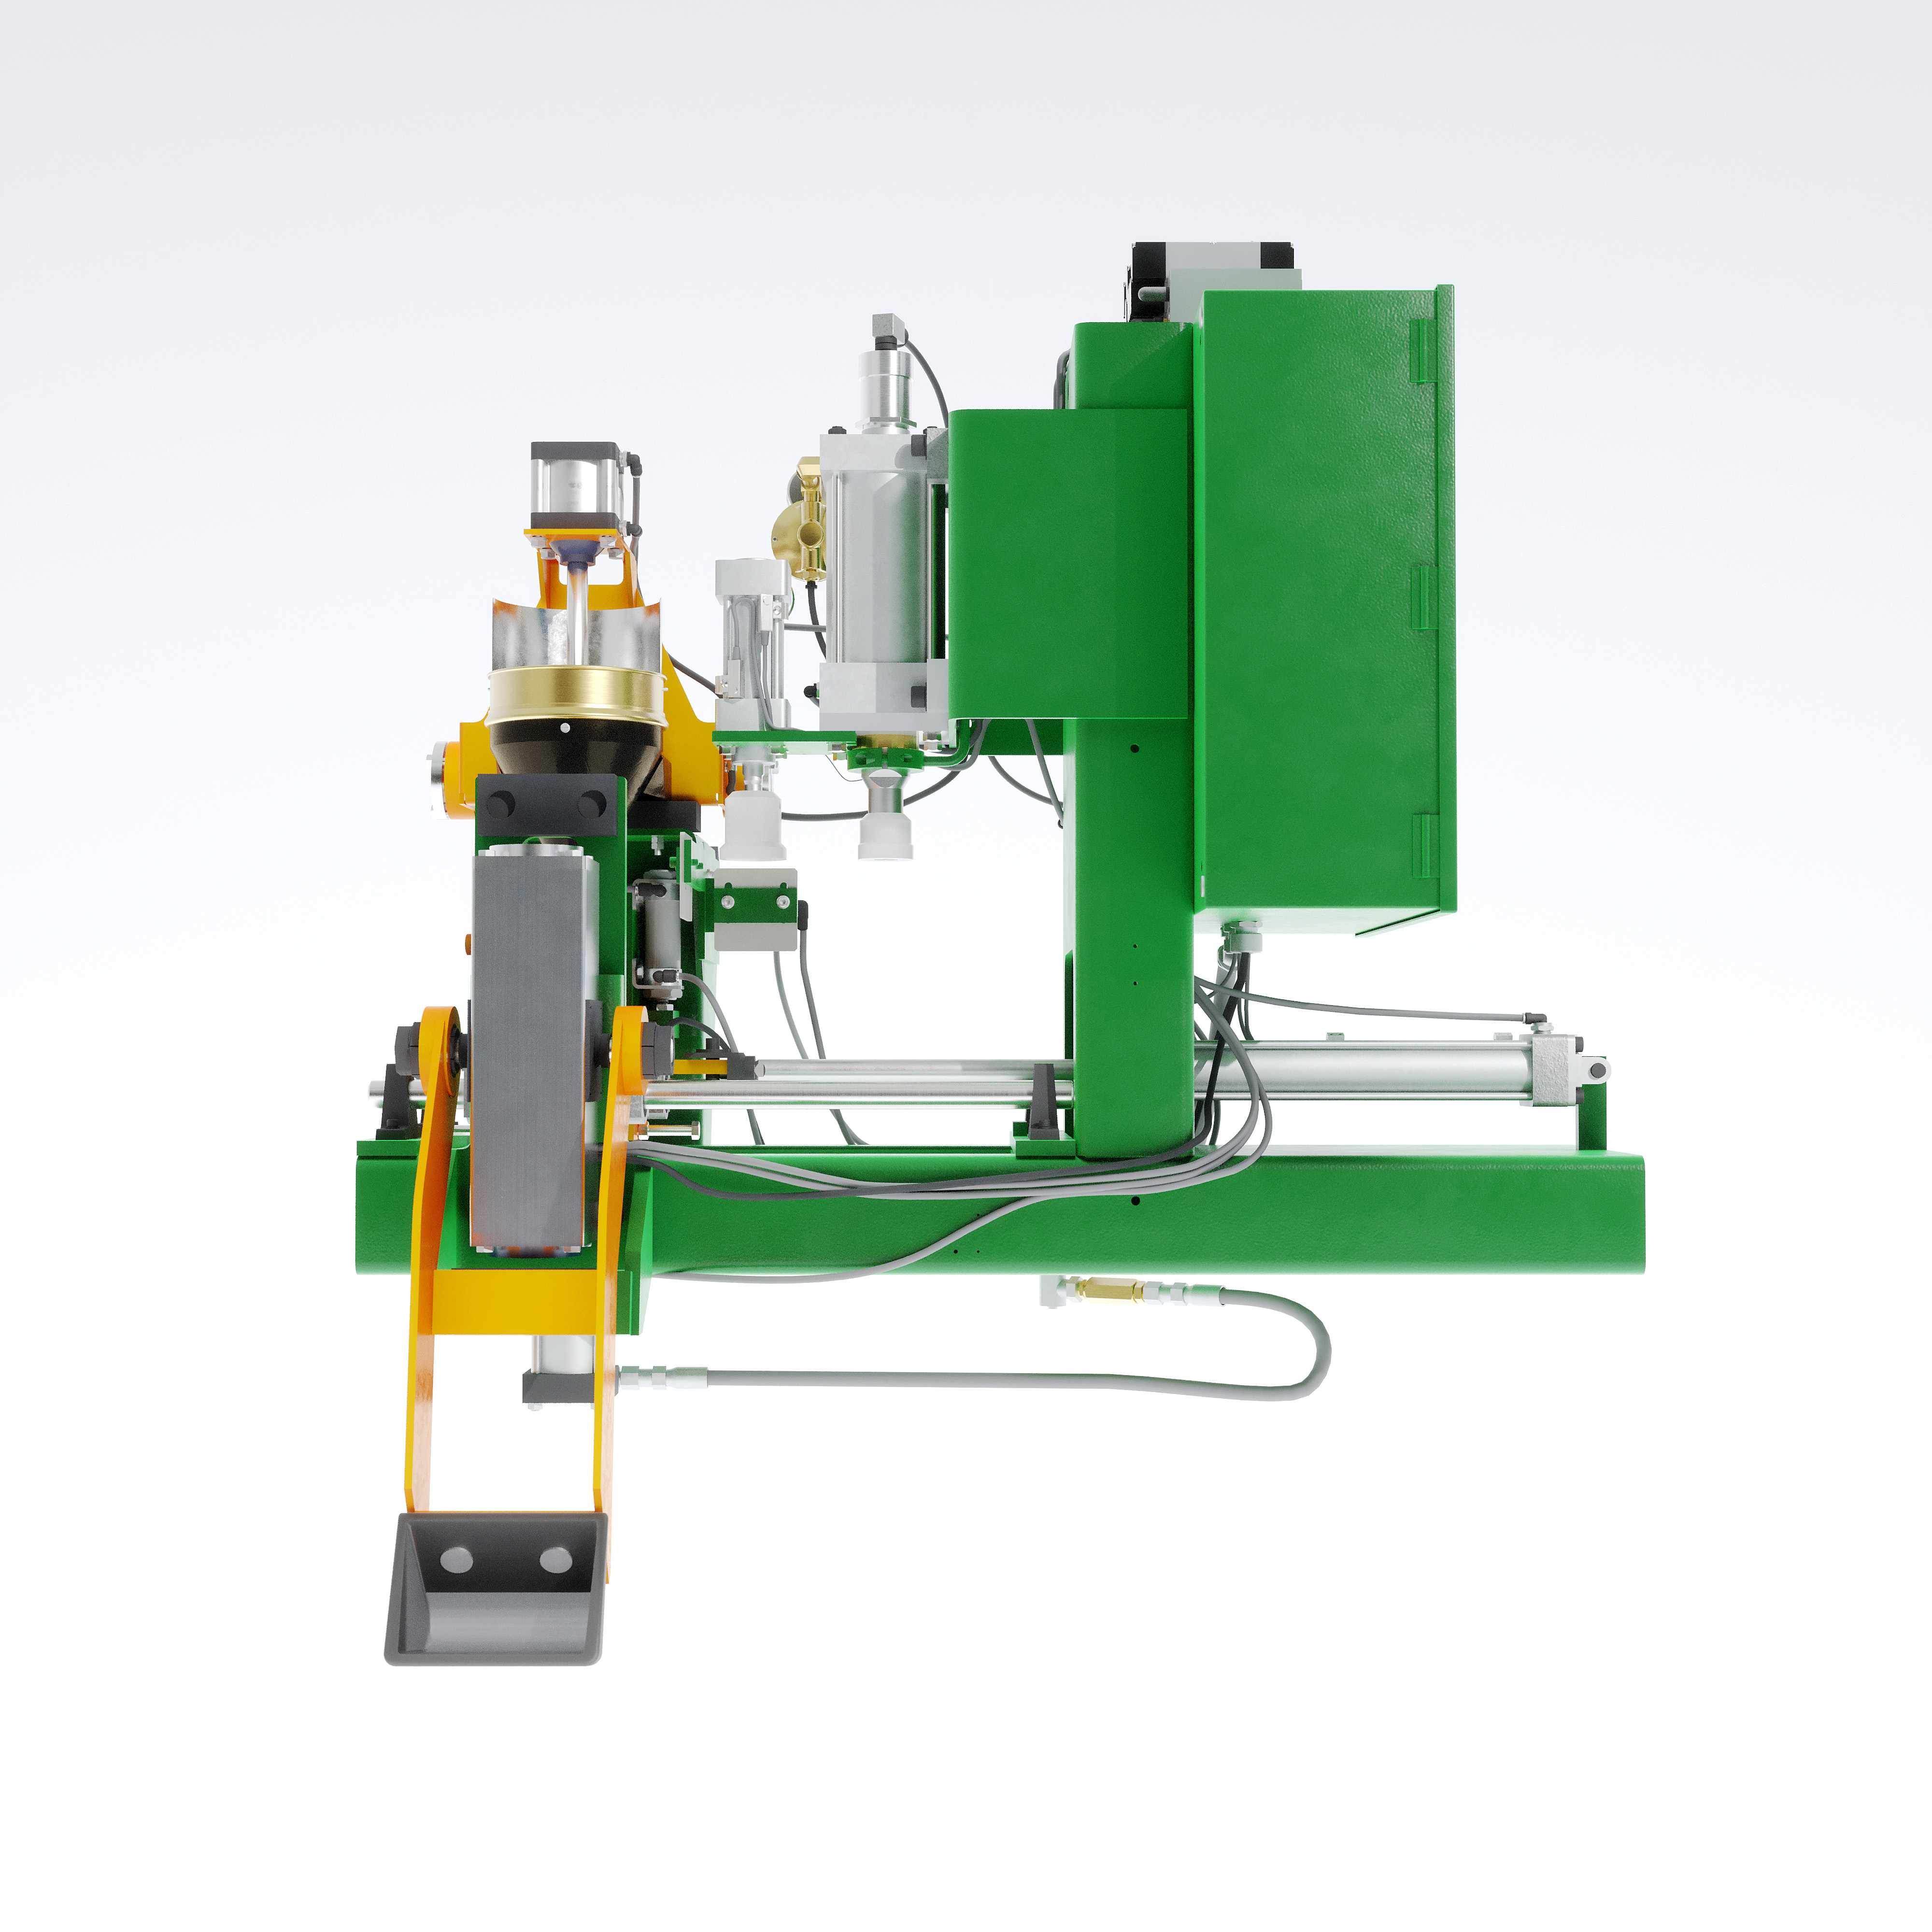
紧实率控制器是整个潮模砂造型生产过程的“大脑”。许多铸造厂依靠它自动确定加水量,因此它会直接影响型砂质量。控制器使用每批型砂的紧实率测试结果进行控制,对于连续式混碾机,则按照设定的时间间隔进行测试。系统通过算法,并结合批次重量、温度、电导率、目标紧实率和实测紧实率等参数确定加水量。如果实测紧实率低于目标值,控制器可能会增加下一批型砂的加水量;如果实测值高于目标值,则可能减少下一批型砂的加水量。因此,确保控制器能够准确测量紧实率至关重要。一旦测量不准确,加水量也会随之出现偏差,最终可能导致整个型砂系统失去控制。
紧实率验证
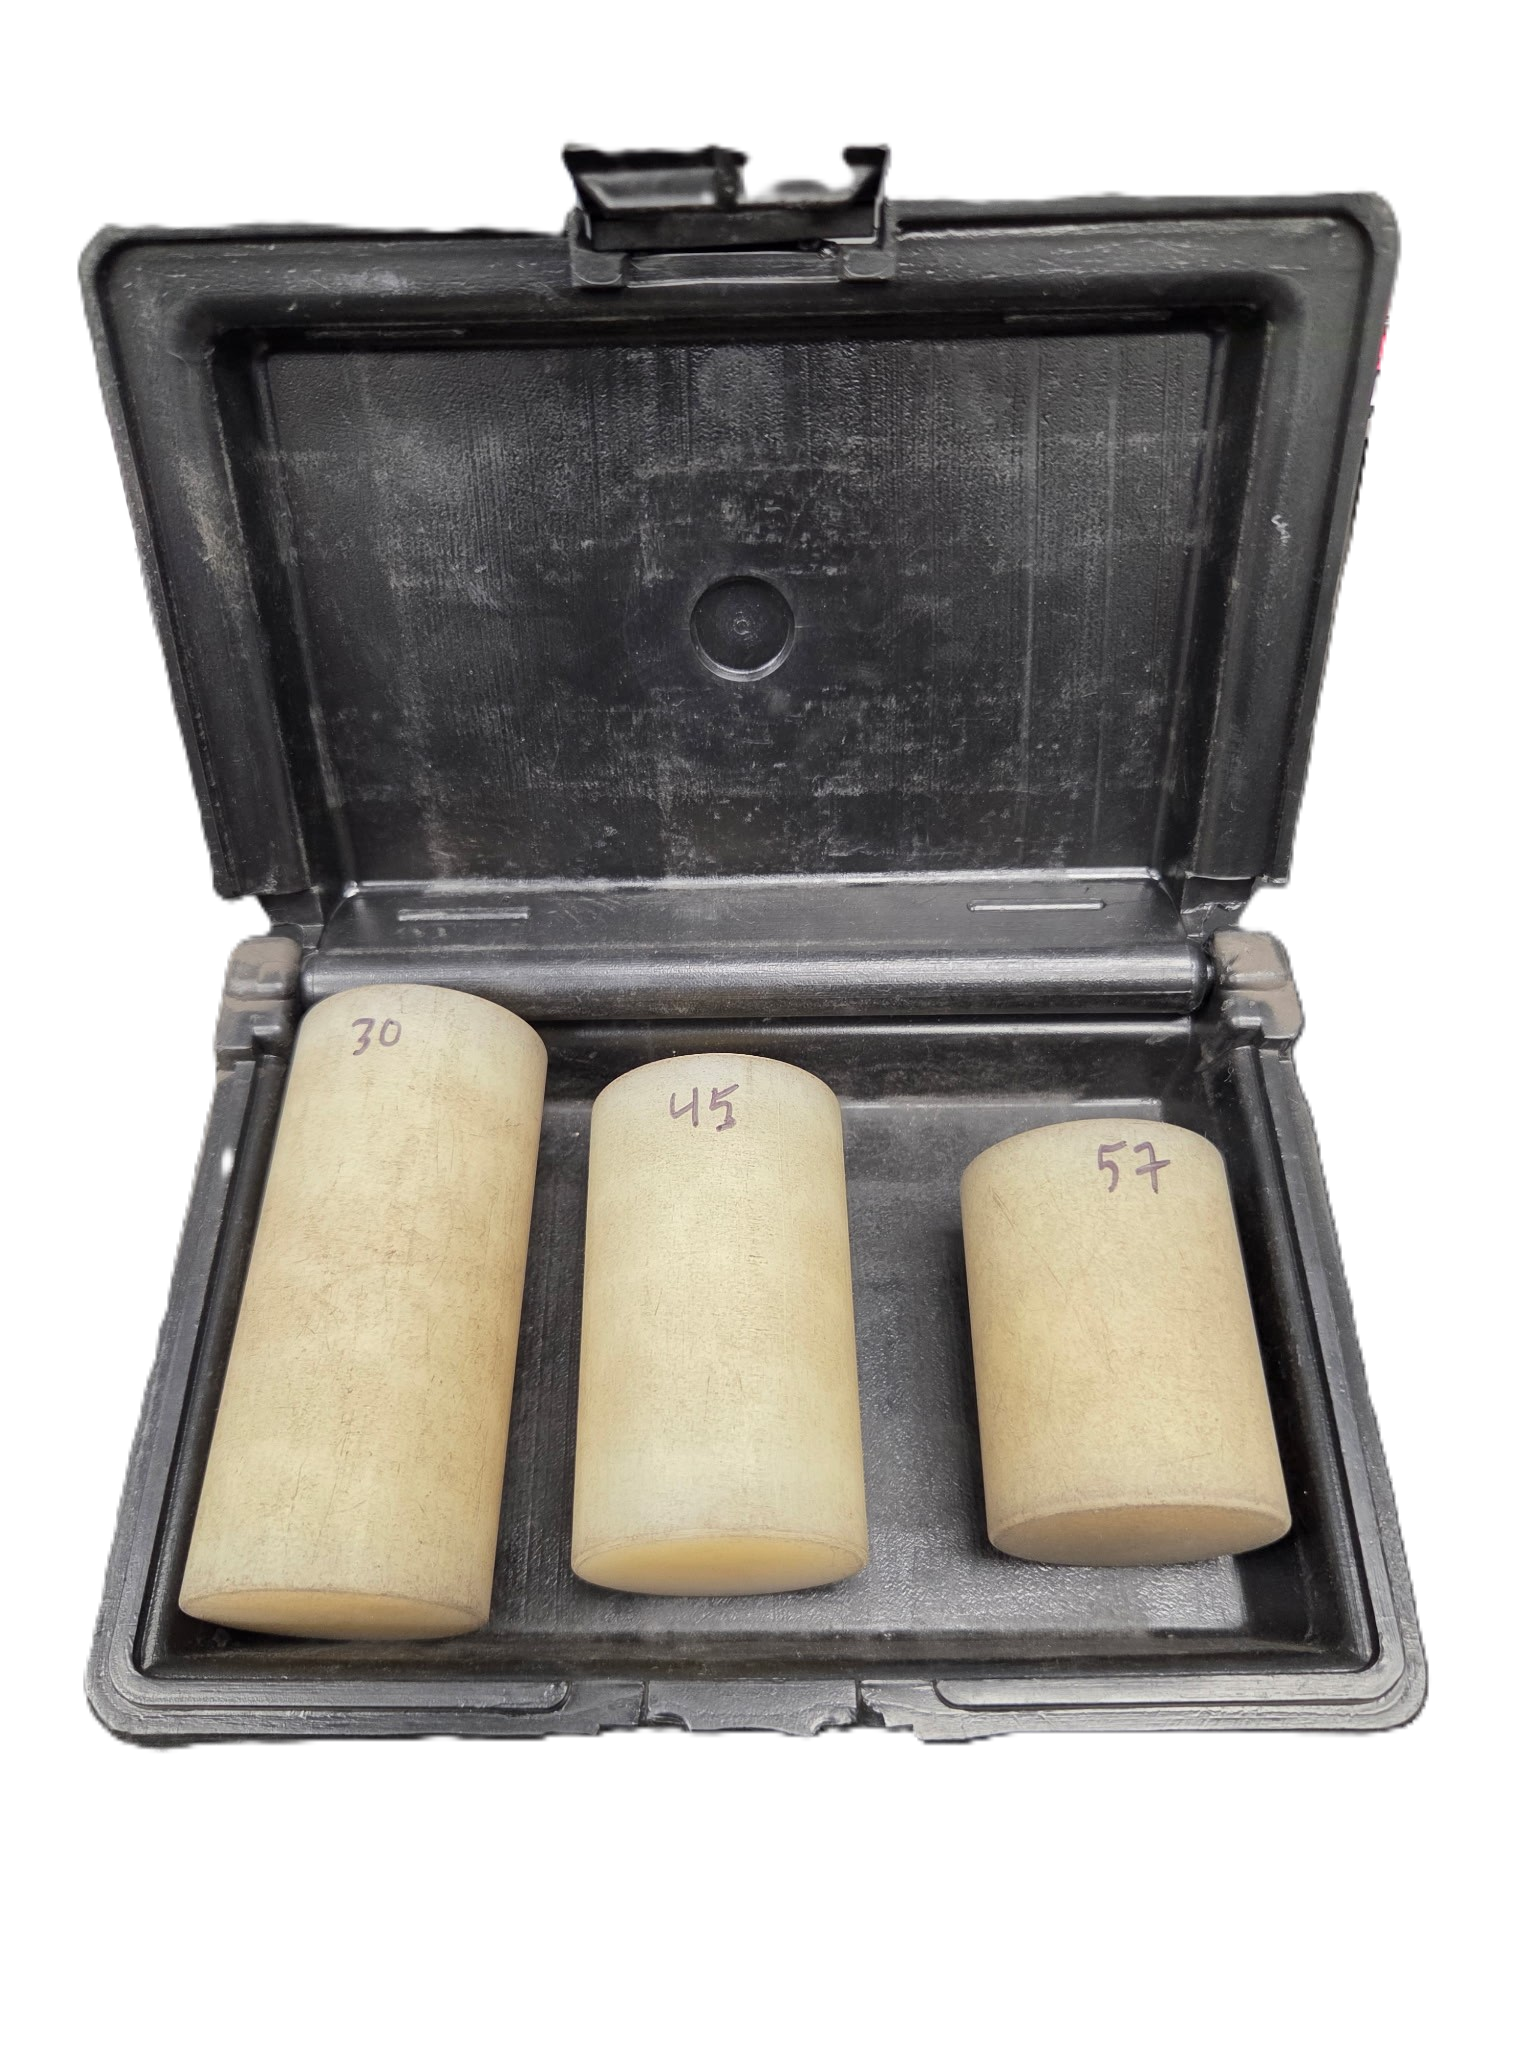
为了进行验证,铸造厂通常使用一套校准塞规来检查或校准控制器。大多数系统在设备最初采购时会配备三个校准塞规。塞规上的编号对应不同的预期深度,用于验证紧实率测试缸的测量结果。最常见的是 30、45 和 57 号塞规,分别对应相应的紧实率百分比。操作人员按照系统提示,将相应的塞规放入控制器,凹面朝上。如果所有塞规均测得正确的对应值,则无需对控制器进行调整。如果测量结果不正确,则使用“紧实率校准”功能对控制器进行调整,使测得的紧实率与已知塞规值相匹配。控制器测量校准塞规时,会记录相应数值,并重新计算用于确定紧实率的最佳拟合斜率。
完成校准步骤后,用户应使用经过校准的测试塞规验证测试仪的紧实率测量结果。将测试塞规(通常为 45 号塞规)放入测试仪。如果测试仪校准正确,显示的紧实率数值应与所放入塞规对应的数值一致。
湿压强度验证
除紧实率测试外,部分控制器还会通过湿压强度验证对湿压强度进行检测。如果铸造厂希望实现黏结剂自动添加,通常会使用这一数值作为控制依据。该验证过程将湿压强度压力传感器的读数与设定值进行比较,以确认其工作状态是否正常。在生产过程中,这类控制器会持续向试样施加压力,直至试样破坏。试样破坏时的压力与其湿压强度测量值相对应。
校准漂移的常见原因
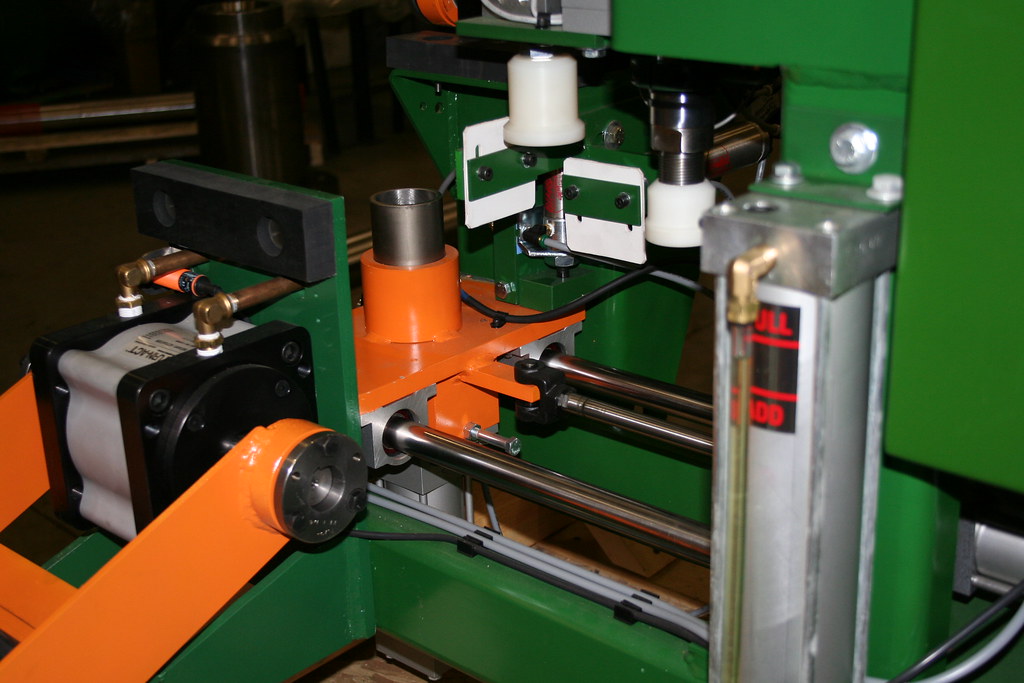
当控制器无法准确读取紧实率或湿压强度时,通常可以将误差归因于测试系统中的机械、气动或电气问题。如果漂移持续存在,或者读数突然发生变化,通常由以下一种或多种情况造成:
机械问题
- 测试缸端盖松动,导致“零点”发生变化
- 试样筒磨损
- 紧实率测试缸端盖磨损
- 湿压强度测试杆端部未得到适当清洁
气动问题
- 气压过低
- 压力调节器调整不当
- 顶出缸速度过快,导致 2 英寸 [50.4 mm] 限位开关未能检测到信号
电气/控制问题
- 2 英寸 [50.4 mm] 限位开关未能及时触发,导致测试无法进行
- 2 英寸 [50.4 mm] 限位开关设置不正确
- 湿压强度压力传感器工作异常
- 湿压强度压力控制卡工作异常
- 压力传感器断电
- 压力开关未动作(较老的系统)
为了确保可靠的校准结果,应定期检查校准塞规。如果出现以下任何情况,应考虑更换:
- 出现明显磨损或损坏
- 验证过程中读数不一致
- 出现无法通过校准纠正的漂移
- 难以获得具有重复性的测试结果
通过维护预防校准漂移
与其等系统出现波动后再纠正,不如提前预防校准漂移。日常例行检查可以帮助铸造厂在问题影响型砂质量之前及时发现隐患。通常建议将校准作为每月预防性维护项目。此外,出现以下情况时,铸造厂也应考虑进行检查或校准:
- 混碾机或控制器完成维护后
- 系统计算出的加水量出现大幅波动时
铸造厂还可以记录并跟踪校准结果,通过分析变化趋势提前对设备进行维护。以下日常检查同样有助于避免校准漂移:
- 清除测试仪上的多余型砂
- 检查是否存在漏气
- 检查气压
- 主调压器处的主管路压力应为 90 psi
- 紧实率测试缸压力应为 35 psi
- 确保油雾器内润滑油充足
- 检查排气消声器是否被油污堵塞
- 排出过滤器中的积水
让紧实率始终保持在目标值
正如钢琴需要定期调音一样,紧实率控制器也需要定期验证,以确保其能够准确测量型砂。走音的钢琴依然能够发出声音,就像校准失准的混碾机依然能够生产型砂一样,但两者都很难达到预期的质量。即使是很小的校准漂移,也可能造成错误的加水量和加黏土量,而且随着生产持续进行,这些误差还会不断累积。因此,定期进行塞规验证和校准,并做好机械及电子部件的维护保养,对于最大限度减少工艺波动、确保系统始终处于受控状态至关重要。
当所有参数均正确设置并保持在公差范围内时,混碾机便能够稳定运行,工艺波动随之降低,从而帮助铸造厂避免潮模砂性能出现不必要的大幅波动,以及由此引发的铸件缺陷。